Comment sont fabriqués les embouts, bouchons et capuchons en plastique ?
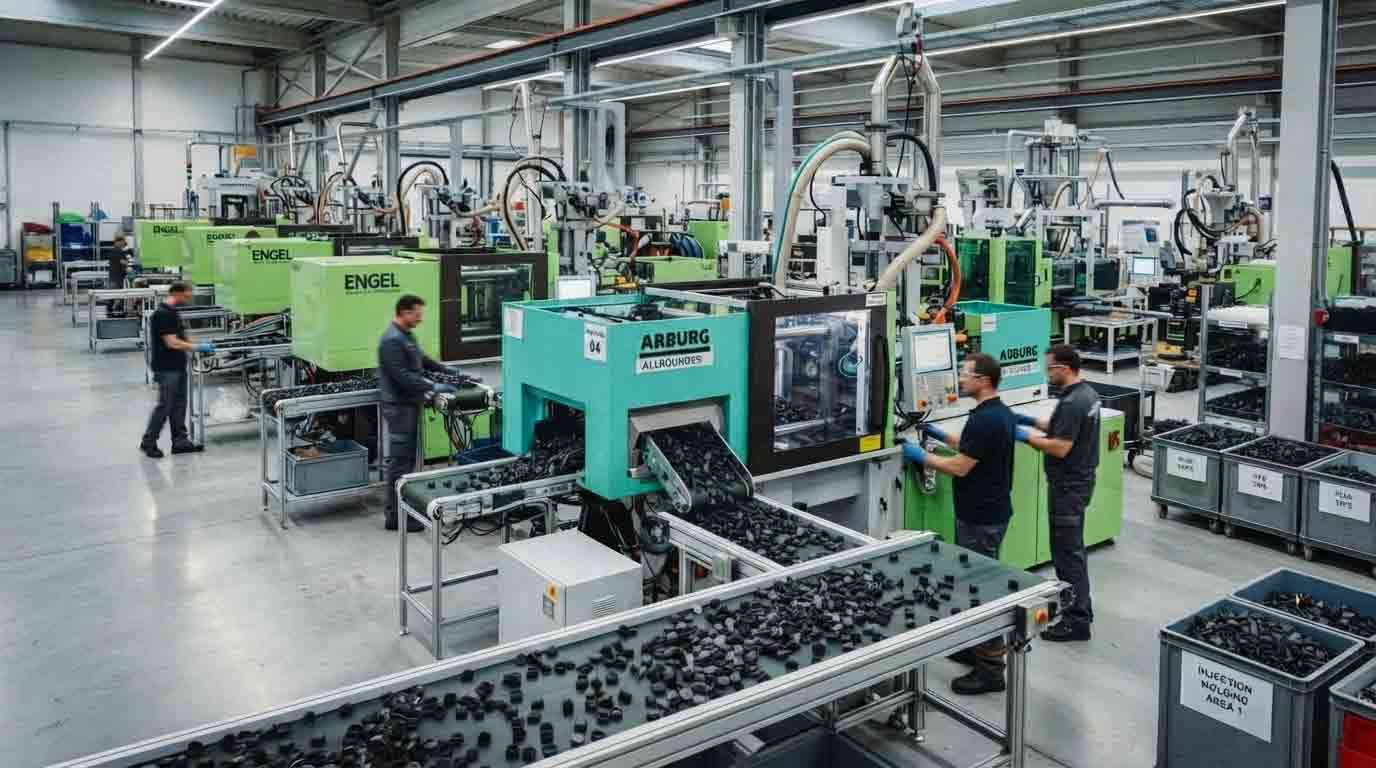
Pourquoi le bouchon de ma bouteille d’eau reste-t-il désormais accroché au goulot ? Comment un capuchon qui coûte quelques centimes parvient-il à épouser un filetage sans fuir ni se bloquer ? Et de quoi est fait l’embout qui protège le pied de ma chaise de cuisine ? Ces questions me trottaient dans la tête quand j’ai décidé de regarder de plus près comment sont fabriqués les embouts et bouchons en plastique. La réponse tient en peu de mots : des granulés, de la chaleur, une pression colossale et un moule d’une précision d’horloger. Je vous raconte tout cela pas à pas, à la manière d’un reportage plutôt que d’une notice technique.
Tout commence par un sac de granulés
Une usine de plasturgie ne reçoit pas des bouchons, mais de minuscules billes de matière brute, livrées en sacs ou en gros conteneurs. Le fabricant choisit d’abord la résine, car elle décide du comportement futur de la pièce : souple ou rigide, résistante aux solvants ou aux chocs, facile ou non à recycler. Un capuchon de protection pour un tube métallique n’a pas les mêmes exigences qu’une capsule de bouteille d’eau, ni qu’un flacon de médicament conçu pour durer des semaines.
Certains industriels font aussi des choix de principe. J’ai relevé que des fabricants d’embouts écartent le PVC pour des raisons de recyclage et travaillent uniquement avec des matières vierges non toxiques, en polyéthylène pour l’essentiel. Voici les matières que vous croiserez le plus souvent, classées avec leurs usages.
| Matière | Qualités principales | Emplois fréquents | Procédé habituel |
|---|---|---|---|
| Polyéthylène basse densité (PEBD) | Souple, résistant aux chocs et aux produits chimiques | Embouts et capuchons de protection, bouchons de finition, bouchons à pression | Injection |
| Polyéthylène haute densité (PEHD) | Plus rigide, durable, très bonne tenue chimique | Bouchons filetés, brides, bouchons de bidons et de flacons | Injection |
| Polypropylène (PP) | Dur, robuste, supporte les ouvertures répétées | Bouchons de bouteilles, de flacons, de pots alimentaires | Injection |
| PET | Transparent et solide, rare pour les bouchons | Surtout les bouteilles elles-mêmes, parfois des capuchons haut de gamme | Injection |
| ABS | Finition lisse, se prête au chromage | Embouts décoratifs chromés | Injection |
| Élastomère thermoplastique et caoutchouc | Antidérapant, amortit bruit et vibrations | Patins et embouts de pieds de meubles | Injection ou compression |
| Vinyle | Souple, existe en version haute température | Capuchons de masquage pour la peinture, protection de filetages | Trempage |
| Silicone et EPDM | Élastique, supporte la chaleur | Capuchons de masquage et protections techniques | Compression |
Le moulage par injection, procédé roi
La grande majorité des capsules et des embouts en plastique naît par moulage par injection. L’idée n’a rien de neuf : la première machine de ce type a été brevetée en 1872 par John Wesley Hyatt et servait alors à fabriquer des peignes, des boutons et des colliers. Les presses actuelles sont bien plus sophistiquées, mais le principe reste le même : faire fondre une matière et la pousser dans un moule creux. Voici le déroulé, tel que je l’ai reconstitué.
Étape 1 : le séchage des granulés
Détail que je n’imaginais pas : les granulés doivent être parfaitement secs avant de fondre. Une trace d’humidité suffit à abîmer la pièce finale. Les fabricants passent donc la matière dans des séchoirs spécialisés, pendant deux à quatre heures selon la résine.
Étape 2 : la fusion et l’injection
Les granulés tombent dans la trémie, puis une vis rotative les pousse vers l’avant pendant que des résistances chauffantes les liquéfient. La température dépend de la matière :
- Polyéthylène haute densité : environ 180 à 220 °C.
- Polypropylène : environ 200 à 250 °C.
- Polyéthylène basse densité : environ 160 à 200 °C.
La matière fondue est ensuite injectée dans le moule sous une pression qui peut atteindre 20 000 psi, soit près de 1 380 bars. Cette force garantit que la résine remplit le moindre recoin, y compris les pas de vis, là où se joue l’étanchéité.
Étape 3 : le refroidissement
C’est le moment où il faut patienter. Des canaux remplis d’eau ou d’huile parcourent le moule pour maintenir une température précise pendant que la pièce se solidifie. Comptez généralement de 10 à 30 secondes, selon l’épaisseur de la paroi, la matière et la température du moule.
Étape 4 : l’éjection et la finition
Le moule s’ouvre, des broches d’éjection poussent les pièces dehors. Beaucoup sortent encore reliées aux canaux d’alimentation, ces languettes de plastique qu’il faut ensuite couper. Certains bouchons passent par une étape supplémentaire : impression, gaufrage d’un logo, insertion d’un joint intérieur ou assemblage de fermetures en plusieurs parties.
Le moule, véritable vedette de l’atelier
Si vous me demandez où se cache la vraie prouesse, je réponds sans hésiter : dans l’outillage. Un moule moderne à capsules compte de 8 à 96 empreintes, ce qui signifie que chaque cycle éjecte autant de pièces d’un coup. Il embarque des canaux chauffés pour limiter les pertes de matière et des noyaux spécialisés pour dessiner les filetages. Pour les bouchons vissés, certains moules intègrent même un mécanisme de dévissage qui fait pivoter la pièce hors du noyau. Ce raffinement a un prix : selon les fabricants, un seul moule coûte de 50 000 à 500 000 dollars. Il se rentabilise pourtant, car il produit des millions de pièces, ce qui ramène le coût unitaire à quelques centimes.
Deux autres procédés à connaître
L’injection n’a pas le monopole. Deux techniques complètent le tableau :
- Le trempage : un gabarit est plongé dans du vinyle liquide, puis retiré. Une fine couche se fige autour et forme un capuchon souple, très utilisé pour masquer des zones pendant une peinture ou une opération chimique.
- La compression : une dose de matière prédécoupée est déposée dans un moule ouvert, puis chauffée et pressée. Ce procédé convient aux caoutchoucs, aux silicones, aux plastiques thermodurcissables et aux petites séries. Il est plus lent, et le filetage y est plus délicat à réussir.
En vidéo : l’injection plastique expliquée
Pour visualiser ce que je viens de décrire, cette courte vidéo pédagogique montre comment fonctionne l’injection plastique, du granulé à la pièce moulée, avec l’exemple d’un simple capuchon.
Embouts, bouchons, capuchons : quelles différences ?
Ces trois mots se mélangent dans la conversation courante, alors que chacun désigne un rôle précis. Voici comment je les distingue :
- Le bouchon s’insère à l’intérieur d’un tube creux ou d’un profilé pour en fermer l’ouverture.
- Le capuchon coiffe l’extérieur d’une tige, d’un filetage ou d’un tuyau. Il tient par friction, par vissage ou grâce à des brides.
- L’embout de pied possède un patin épais, pensé pour encaisser des charges lourdes. Il est souvent enrichi d’un polymère ou d’un caoutchouc antidérapant, antibruit ou antivibration.
- L’embout de finition garde un patin fin et discret. Il protège des arêtes vives, mais aussi de l’humidité et des insectes, à l’extrémité d’un tube qui ne touche pas le sol.
Un conseil pratique, simple et rarement suivi : mesurez le diamètre extérieur de l’objet à coiffer, exprimé en millimètres, et choisissez un capuchon dont le diamètre intérieur correspond. Pour un bouchon, c’est la dimension intérieure du tube qui compte. Les fabricants sérieux gravent d’ailleurs la cote ou la plage de diamètres à l’intérieur de la pièce, ce qui évite les tâtonnements.
Une petite anecdote me convainc de ne plus jamais acheter au plus bas prix. L’an dernier, j’ai remplacé les embouts d’un vieux banc d’atelier par un lot bradé, trop lisse et un peu trop juste. Au bout de deux semaines, l’un d’eux s’était fendu et les pieds rayaient le carrelage. Mon avis est tranché : sur une pièce qui coûte quelques euros, économiser cinquante centimes ne vaut jamais le coup, car c’est la matière et la précision du moulage que l’on paie.
Filetage, étanchéité et contrôle qualité
Sur une capsule de bouteille, tout se joue dans le filetage. Trop lâche, le liquide fuit. Trop serré, le consommateur s’énerve et abandonne. Les bouchons vissés les plus courants suivent une désignation du type 28-410, où le premier nombre indique le diamètre du col en millimètres et le second la configuration du filet. Pour obtenir cette exactitude, les usines contrôlent en continu :
- Les dimensions : diamètre, hauteur, cotes du filetage et épaisseur des parois, à l’aide d’instruments de précision.
- L’étanchéité : essais sous pression, essais sous vide et tests de pénétration de colorant.
- La matière : résistance à la traction, aux chocs, aux produits chimiques et aux UV.
- L’aspect : des caméras automatisées traquent les écarts de couleur, les défauts de surface et les impuretés.
Les défauts les plus fréquents ont même des noms d’atelier : les retassures (creux dus à un refroidissement inégal), les pièces incomplètes quand la matière ne remplit pas tout le moule, les bavures aux joints du moule et les déformations. Chacun se corrige en jouant sur la pression, la température ou les canaux de refroidissement.
Le cas des bouchons attachés
Impossible d’évoquer le sujet sans parler de ce petit changement qui a fait râler tout un continent. Je l’avoue, j’ai pesté pendant trois semaines contre ce bouchon qui me battait le nez à chaque gorgée. Puis j’ai ramassé, sur un sentier de randonnée, un bouchon orphelin dans les feuilles, et mon opinion a basculé : l’idée est bonne, seule l’ergonomie mérite encore des progrès. Ce système impose aux fabricants de revoir leurs moules, car la petite bande de plastique qui relie le bouchon au col doit résister à l’ouverture sans jamais se rompre.
Ce que disent les chiffres officiels de la réglementation
Depuis le 3 juillet 2024, la directive européenne sur les plastiques à usage unique impose que les bouchons des bouteilles en plastique de trois litres maximum restent attachés au récipient après ouverture. Le texte fixe aussi des objectifs de collecte séparée en vue du recyclage : 77 % des bouteilles en 2025, puis 90 % en 2029. Les bouteilles en PET doivent par ailleurs contenir au moins 25 % de plastique recyclé en 2025, et 30 % en 2030. D’après un premier rapport de la Commission européenne publié en avril 2026 à partir des données de 2022, 71 % des bouteilles en plastique à usage unique étaient collectées séparément dans l’Union. Dix États membres avaient déjà franchi la barre des 77 % et six dépassaient les 90 %, avec les meilleurs résultats dans les pays dotés d’un système de consigne.
Ce que disent les chiffres de la production et du recyclage
L’organisation professionnelle européenne des producteurs de plastiques estime la production mondiale à 400,3 millions de tonnes en 2022, dont 56 millions pour l’Europe, soit 14 % du total contre 22 % en 2006. En 2024, la production européenne atteignait 54,6 millions de tonnes, contre 62,3 millions en 2018. Côté déchets, environ 32 millions de tonnes de déchets plastiques post-consommation ont été collectées en Europe en 2022. Sur ce total, 8,7 millions de tonnes ont été recyclées, un volume qui dépassait pour la première fois celui de la mise en décharge (7,6 millions de tonnes). La valorisation énergétique restait toutefois le premier débouché, avec près de 16 millions de tonnes. La production de plastique recyclé après consommation, elle, est passée de 4,9 à 7,7 millions de tonnes entre 2018 et 2022.
Bien choisir son embout ou son bouchon
Après ce tour d’horizon, voici la méthode que je suivrais avant tout achat :
- Mesurer avec soin : relevez le diamètre extérieur (capuchon, embout) ou intérieur (bouchon) en millimètres.
- Identifier l’usage : simple protection au stockage, finition esthétique, patin porteur ou masquage pour une peinture.
- Regarder la matière : polyéthylène pour la souplesse et la tenue chimique, polypropylène pour la robustesse, caoutchouc pour l’adhérence et le silence.
- Penser à la fin de vie : les résines mono-matière sont plus simples à recycler que les assemblages mélangés.
Un petit objet, beaucoup d’ingénierie
La prochaine fois que vous décapsulerez une bouteille ou que vous glisserez un embout sur un tube, souvenez-vous du chemin parcouru par cette pièce anodine. Voilà comment sont fabriqués les embouts, bouchons et capuchons en plastique : du choix de la résine à l’injection sous haute pression, du refroidissement à la vérification du moindre filet, chaque étape vise la même promesse, celle d’une protection fiable pour quelques centimes. Reste à l’industrie un défi de taille : produire ces petites pièces en gaspillant moins de matière et en recyclant davantage.
Foire aux questions
Quel plastique sert le plus souvent à fabriquer les bouchons ?
Quatre résines dominent : le polyéthylène haute densité, le polyéthylène basse densité, le polypropylène et, plus rarement pour les bouchons eux-mêmes, le PET. Le choix dépend de l’usage : un bouchon de bouteille jetable n’a pas besoin de la même robustesse qu’un flacon pensé pour durer un mois.
Combien de temps faut-il pour produire un bouchon ?
Le refroidissement seul demande de 10 à 30 secondes, auxquelles s’ajoutent la fusion, l’injection et l’éjection. Comme un moule peut contenir de 8 à 96 empreintes, chaque cycle livre de nombreuses pièces à la fois, ce qui permet d’atteindre des milliers de bouchons par heure.
Pourquoi les bouchons restent-ils attachés aux bouteilles ?
Depuis juillet 2024, la réglementation européenne l’impose pour les bouteilles en plastique à usage unique jusqu’à trois litres. L’objectif est de limiter les bouchons perdus dans la nature et d’améliorer la collecte en vue du recyclage.
Les bouchons en plastique sont-ils recyclables ?
Pour la plupart, oui, à condition d’être fabriqués dans une résine recyclable. La difficulté vient du fait qu’un bouchon utilise souvent un plastique différent de celui de la bouteille, ce qui complique le tri. Les modèles attachés facilitent la collecte, puisque le bouchon suit le récipient.
Comment choisir la bonne taille d’un embout ?
Mesurez le diamètre extérieur de l’objet à protéger, en millimètres, et retenez un modèle dont le diamètre intérieur correspond. Pour un bouchon qui s’insère dans un tube, c’est au contraire la cote intérieure du tube qui sert de repère.
Où en apprendre davantage sur la fabrication des embouts, bouchons et capuchons en plastique ?
Les vidéos pédagogiques sur l’injection plastique, les portes ouvertes d’ateliers de plasturgie et les formations techniques du secteur offrent un excellent complément. Elles permettent de voir de près comment sont fabriqués les embouts, bouchons et capuchons en plastique, de la matière première jusqu’au contrôle final.


Publier un commentaire